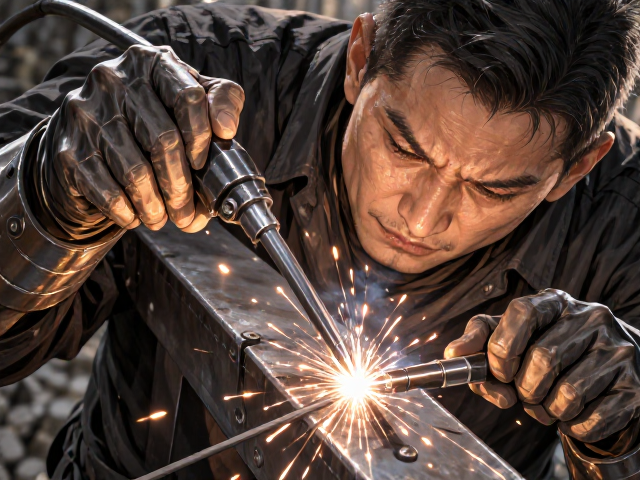
普通钢制氩弧焊接工艺解析 普通碳钢在采用氩弧焊(TIG)进行连接时,核心难点在于高温下铁元素极易与空气中的氧、氮发生反应,导致焊缝金属氧化、脆化甚至产生气孔。氩气作为一种惰性气体,在焊接过程中形成严密的气流保护层,隔绝空气,从而保证熔池的稳定性和焊缝成型的纯净度。这一工艺对操作者的手法稳定性、气体流量控制以及焊枪角度有着极高的要求,任何细微的偏差都可能导致保护效果失效,进而影响最终接头的力学性能
普通钢制氩弧焊接工艺解析
普通碳钢在采用氩弧焊(TIG)进行连接时,核心难点在于高温下铁元素极易与空气中的氧、氮发生反应,导致焊缝金属氧化、脆化甚至产生气孔。氩气作为一种惰性气体,在焊接过程中形成严密的气流保护层,隔绝空气,从而保证熔池的稳定性和焊缝成型的纯净度。这一工艺对操作者的手法稳定性、气体流量控制以及焊枪角度有着极高的要求,任何细微的偏差都可能导致保护效果失效,进而影响最终接头的力学性能。
焊接参数的设定直接决定了热输入量和熔深。电流过大容易烧穿薄板或造成焊缝过宽、凹陷;电流过小则会导致未熔合或夹钨。通常,对于厚度在2-4毫米的普通结构钢,焊接电流多控制在60-120安培区间,具体需根据焊丝直径(如1.6mm或2.0mm)及接头形式调整。同时,氩气流量一般维持在8-15升/分钟,流量过低保护不足,流量过高则易产生紊流卷入空气,两者均需通过实际试焊进行微调以达到最佳保护状态。
如何通过观表面涂层判断质量优劣
焊缝表面的颜色是判断氧化程度的直观指标。在氩气保护良好的情况下,焊缝及热影响区应呈现银白色或浅金黄色。银白色表明氧化极轻,耐腐蚀性和力学性能最佳;浅金黄色代表轻微氧化,对于一般结构件而言通常可接受。若焊缝呈现灰色、蓝色甚至黑色,则说明保护效果严重不足,金属内部已发生严重氧化和氮化,导致韧性大幅下降,此类焊缝在承受动态载荷或腐蚀环境时极易失效,属于不合格品。
除了颜色,表面纹理和成型也是关键判断依据。优质焊缝应呈现均匀的鱼鳞纹,波纹细腻且宽窄一致,过渡圆滑无咬边、无焊瘤。若表面粗糙、凹凸不平,或存在明显的裂纹、气孔凹坑,则表明焊接过程中电弧不稳定、熔池保护不良或操作手法有误。特别是在焊缝根部,若出现未焊透或内凹过深现象,即使表面涂层完好,内部也存在应力集中隐患,需通过无损检测进一步确认,仅凭外观无法完全排除内部缺陷。