玻璃镶嵌普通钢制工艺的基础原理 玻璃与钢材的结合并非简单的物理堆叠,而是基于热膨胀系数差异与机械咬合力的精密工程。普通钢材如Q235或低碳钢,在加热至红热状态时,其延展性显著增强,而玻璃在特定温度区间内呈现粘流态。工艺的核心在于控制两者接触界面的应力分布,避免在冷却过程中因收缩率不同导致玻璃开裂或脱落。这一过程通常涉及高温炉加热钢材至800-900摄氏度,随后迅速将熔融或半熔融状态的玻璃注入预制
玻璃镶嵌普通钢制工艺的基础原理
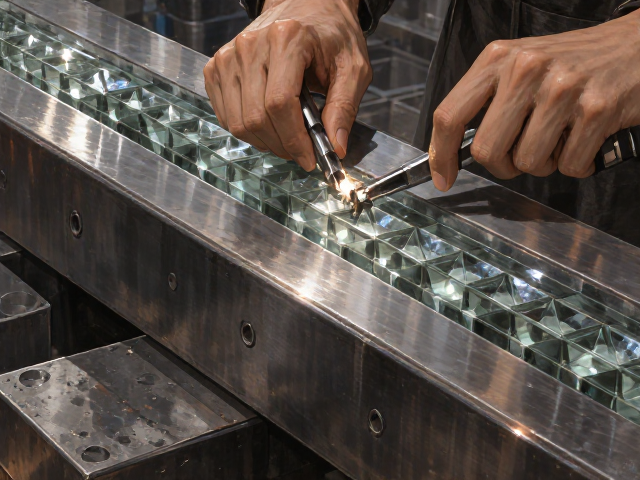
玻璃与钢材的结合并非简单的物理堆叠,而是基于热膨胀系数差异与机械咬合力的精密工程。普通钢材如Q235或低碳钢,在加热至红热状态时,其延展性显著增强,而玻璃在特定温度区间内呈现粘流态。工艺的核心在于控制两者接触界面的应力分布,避免在冷却过程中因收缩率不同导致玻璃开裂或脱落。这一过程通常涉及高温炉加热钢材至800-900摄氏度,随后迅速将熔融或半熔融状态的玻璃注入预制的钢制凹槽或框架内,利用金属冷却时的收缩力对玻璃产生径向挤压,形成稳固的机械锁紧结构。
金属锻造技术细节与成型控制
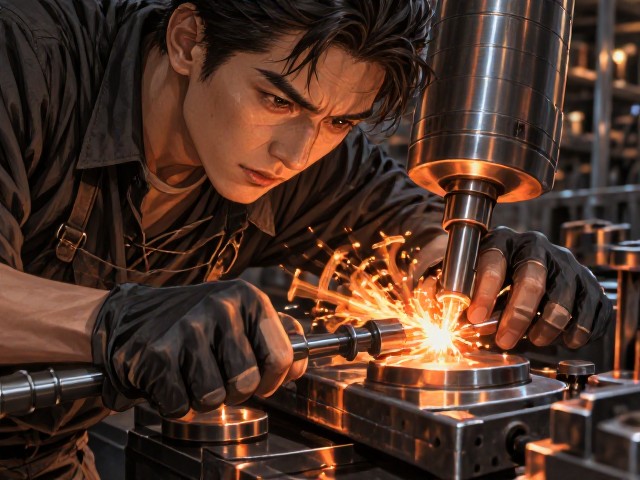
锻造环节是决定结构强度的关键步骤,通常采用模锻或自由锻工艺对钢材进行预成型。在锻造前,钢坯需经过均匀加热,确保内部组织致密,消除铸造缺陷。模具设计需精确计算玻璃填充后的体积变化,预留适当的膨胀空间。锻造过程中,压力机的吨位需根据钢材规格和工件复杂度严格设定,一般小型装饰件使用100-300吨级压力机,大型结构件则需千吨级设备。锻造后的钢材表面需进行喷砂或酸洗处理,去除氧化皮,增加表面粗糙度,以提升玻璃与金属界面的附着力。
镶嵌界面的预处理与清洁技术
界面处理直接决定最终产品的耐久性与美观度。在玻璃注入前,钢制基体需经过严格的除油、除锈和活化处理。常用的化学预处理包括使用磷酸或盐酸溶液进行表面活化,形成微孔结构,增强机械嵌合力。随后,高温清洗确保表面无油脂残留,因为任何有机污染物都会在高温下碳化,形成薄弱层,导致结合失效。部分工艺还会在钢表面喷涂一层耐高温陶瓷涂层或金属化层,如铝或锌,以改善润湿性,使玻璃能更均匀地铺展在金属表面,减少气泡和空洞的产生。
热力学控制与冷却速率管理
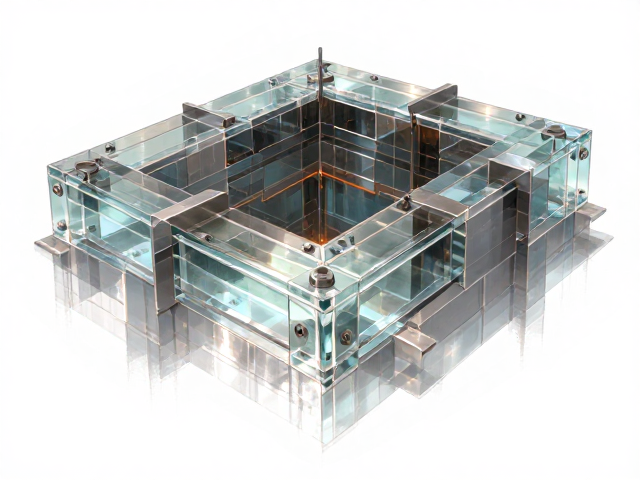
冷却过程是应力形成的关键阶段,需严格控制降温速率以防止热冲击。玻璃的退火点约为550摄氏度,在此温度以上,玻璃内部应力可通过粘性流动释放;低于此温度,应力将被锁定。因此,从镶嵌完成到完全冷却,需采用分段冷却策略。初期快速降温至400摄氏度左右,以固定形状;随后在退火温度区间(500-550摄氏度)保温一段时间,使应力均匀化;缓慢冷却至室温,速率通常控制在每小时50-100摄氏度。这种精确的热管理能显著降低产品自爆率,确保长期使用的安全性。
成品检测与性能验证方法
质量检测主要围绕外观完整性、结合强度及热稳定性展开。外观检查需在标准光源下进行,识别裂纹、气泡、杂质及表面划痕。结合强度测试通常采用剪切试验或拉伸试验,评估玻璃与金属界面的抗剥离能力。热稳定性测试则将样品置于冷热冲击箱中,经历从室温到150摄氏度再快速冷却至0摄氏度的循环,观察是否有开裂或脱落现象。此外,还会进行耐化学腐蚀测试,模拟酸雨或日常清洁剂环境,验证界面在长期暴露下的稳定性,确保产品符合工业应用的基本耐久性要求。