乙级防火门木质骨架的结构逻辑与选材标准 乙级防火门在火灾场景下承担着阻隔火势蔓延与维持结构完整的关键职能,其核心性能往往取决于内部木质骨架的选材精度与拼接工艺。合格的木质骨架通常采用经过干燥处理的松木或杉木指接材,含水率需严格控制在8%-12%之间,这一物理指标能有效降低木材在温湿度变化下的形变风险,确保门扇在长期使用中不会出现因木材收缩或膨胀导致的变形卡顿。骨架内部的格栅间距设计需符合力学分散
乙级防火门木质骨架的结构逻辑与选材标准
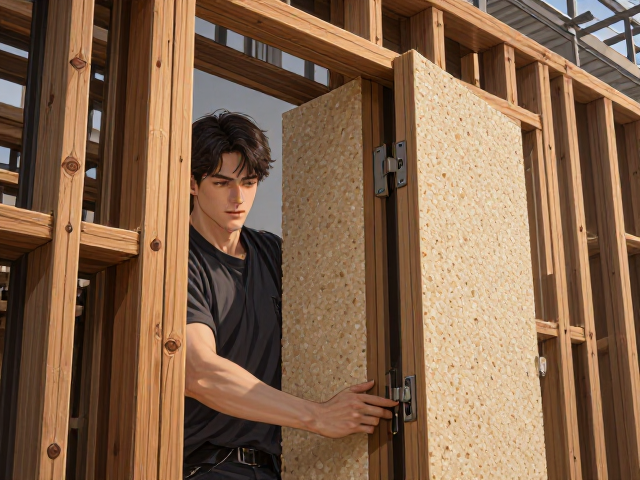
乙级防火门在火灾场景下承担着阻隔火势蔓延与维持结构完整的关键职能,其核心性能往往取决于内部木质骨架的选材精度与拼接工艺。合格的木质骨架通常采用经过干燥处理的松木或杉木指接材,含水率需严格控制在8%-12%之间,这一物理指标能有效降低木材在温湿度变化下的形变风险,确保门扇在长期使用中不会出现因木材收缩或膨胀导致的变形卡顿。骨架内部的格栅间距设计需符合力学分散原则,通常间距保持在40-60毫米,这种密度既能保证填充材料的附着稳定性,又能为门扇整体提供足够的抗扭曲刚度,避免因局部受力过大导致门框与门扇配合间隙超标。
木质骨架的表面处理与节点连接方式直接影响了防火门的整体寿命与安全性。传统工艺中,榫卯结构或金属连接件加固的节点需经过严密的胶合处理,常用的高分子结构胶需具备耐高温且无毒性挥发的特性,以确保护火时效期内胶层不失效。骨架与外层钢板或装饰面的贴合过程中,需通过高压固定消除内部空隙,这种紧密贴合不仅提升了门扇的平面度,更为后续填充材料的均匀分布提供了基础条件。若骨架拼接存在明显缝隙或胶合不均,在高温环境下极易成为热量传导的薄弱点,进而削弱整体防火性能。
珍珠岩防火板的物理特性与填充工艺规范
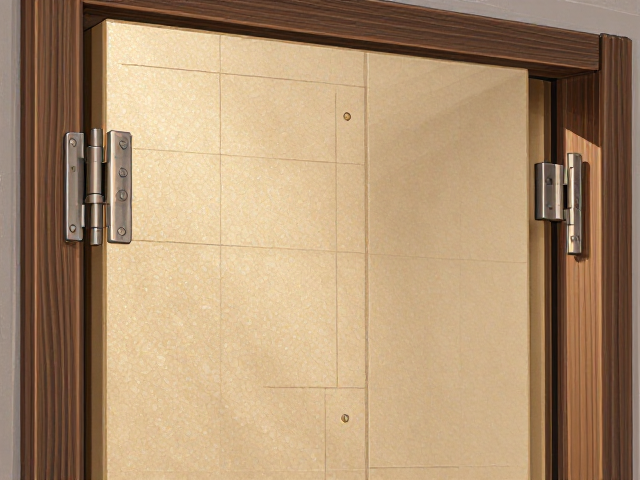
珍珠岩防火板作为乙级防火门的核心填充介质,其原料源自天然火山玄武岩经高温膨胀而成,具备优异的隔热性能与低吸水性。在填充过程中,防火板需根据门扇内部骨架尺寸进行精密裁切,板材厚度通常控制在20-25毫米之间,以确保填充后无松动空间。填充时要求板材之间紧密拼接,接缝处需使用专用防火密封胶进行填补,防止形成热桥效应。珍珠岩材料的密度通常维持在300-400kg/m³,这一密度区间能在保证填充稳固性的同时,兼顾门扇的整体重量控制,避免因过重导致铰链长期承重疲劳。
填充工艺的标准化执行是确保防火门达到耐火极限1.0小时的关键环节。填充过程中需使用专用工具对防火板进行压实处理,消除板材间的空气夹层,空气层在高温下会加速热量传递,直接影响门背温度上升的速率。填充完成后,需检查填充层的平整度,确保无空洞、无塌陷现象。此外,珍珠岩防火板需具备良好的憎水率,通常要求吸水率低于5%,这一特性能有效防止因环境潮湿导致板材粉化或强度下降,从而维持长期的防火屏障功能。填充后的门扇需经过静置固化,使内部应力均匀分布,为后续五金件安装提供稳定的力学基础。
铰链五金件的力学设计与稳固性验证
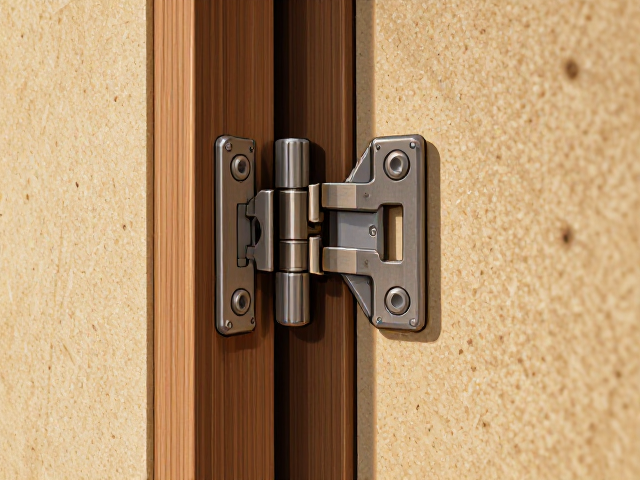
铰链作为连接门扇与门框的核心传动部件,其稳固性直接决定了防火门在关闭状态下的密封效果与开启顺畅度。乙级防火门通常配置三组或四组高强度钢制铰链,材质多选用304或316不锈钢,以应对不同环境下的腐蚀风险。铰链的转轴部分需经过精密加工,确保转动灵活且无卡顿,转轴与轴套的配合间隙需控制在微米级别,以减少摩擦损耗。铰链页板与门扇、门框的连接需使用高强度螺栓固定,螺栓规格通常不低于M6,并需配备防松垫片,以应对火灾高温可能导致的金属膨胀差异,防止因热胀冷缩造成铰链脱落或变形。
铰链的承重能力与分布逻辑需经过严密的力学计算与实测验证。每组铰链需能承受门扇重量的合理分配,通常要求铰链的额定承重不低于门扇重量的30%,以确保单组失效时其余铰链仍能维持门扇稳定。在安装过程中,铰链的定位精度需达到毫米级,门扇与门框的闭合间隙需均匀控制在3-5毫米,这一间隙既保证了通风需求,又确保了防火密封条的有效压缩。长期使用的铰链需定期检查其润滑状态与紧固件松动情况,必要的维护能延长五金件的使用寿命,确保持续的稳固性。铰链表面的防锈处理工艺也需符合相关标准,避免因锈蚀导致转动阻力增大或结构强度下降。