传统制造工艺的局限性与一体成型的结构优势 普通钢制门在长期生产实践中,主要依赖冲压、焊接、打磨等多道工序组合而成。这种传统工艺中,门框与门扇往往分体制作,随后通过焊接或机械连接固定。焊接点容易成为应力集中区域,在长期使用或遭受冲击时,焊疤处易出现开裂或锈蚀隐患。此外,多道工序导致的生产周期较长,且不同部件之间的装配精度难以完全统一,容易因累积误差影响最终产品的平整度与密封性。 一体成型工艺则通过
传统制造工艺的局限性与一体成型的结构优势
普通钢制门在长期生产实践中,主要依赖冲压、焊接、打磨等多道工序组合而成。这种传统工艺中,门框与门扇往往分体制作,随后通过焊接或机械连接固定。焊接点容易成为应力集中区域,在长期使用或遭受冲击时,焊疤处易出现开裂或锈蚀隐患。此外,多道工序导致的生产周期较长,且不同部件之间的装配精度难以完全统一,容易因累积误差影响最终产品的平整度与密封性。
一体成型工艺则通过大型压力机或液压设备,将钢板一次性压制成型。这种工艺消除了中间焊接环节,使门体结构保持连续性和完整性。从材料力学角度看,整体成型的门框与门扇具有更高的结构刚度,能够更均匀地分散外力冲击。表面无需后续打磨焊疤,不仅提升了外观的平整度,也减少了因打磨过度导致的基材变薄问题,从而在物理结构上奠定了更稳固的基础。
表面处理技术的革新与防腐性能提升
在一体成型的基础上,表面处理工艺直接决定了钢制门的耐候性与美观度。传统工艺中,焊接后的打磨和补漆往往难以做到完全覆盖,形成防腐薄弱点。一体成型门由于表面无焊缝,为静电粉末喷涂提供了更理想的基底。现代生产线通常采用前处理磷化或陶化技术,增强涂层附着力,随后进行高温固化喷涂,使漆面与钢板形成化学键合。
这种工艺组合使得涂层厚度均匀,通常控制在60至80微米之间,有效阻隔氧气、水分与金属基材的接触。相比传统喷漆工艺,粉末喷涂不含挥发性有机化合物,更符合环保标准。同时,一体成型结构减少了边角缝隙,降低了灰尘积聚和湿气滞留的可能性,从而显著延缓了门体在潮湿环境或户外场景下的腐蚀进程,延长了产品的实际使用寿命。
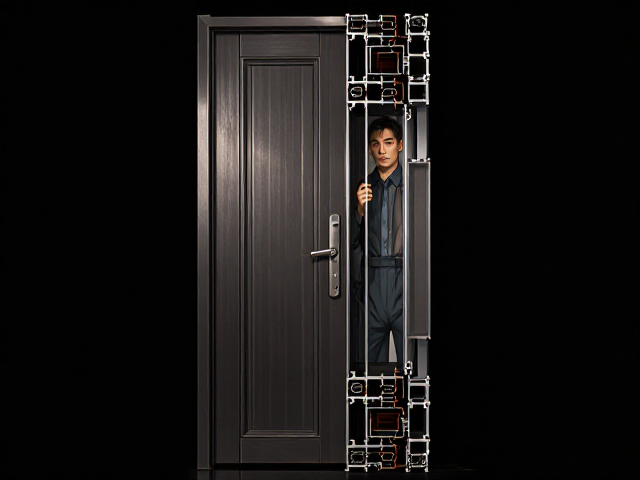
智能化集成与结构兼容性的演进
随着智能家居概念的普及,钢制门不再仅作为物理屏障,而是逐渐集成电子锁具、传感器及通讯模块。传统分体式门在安装智能组件时,往往需要额外开孔或加固,破坏了原有结构的完整性。一体成型工艺在设计阶段即可预留精确的线槽与安装位,使内部线路布局更加规整,减少外部暴露风险。这种结构上的兼容性,为后续的功能升级提供了便利条件。
在隔音与保温性能方面,一体成型门内部可填充高密度聚氨酯或岩棉材料。由于门框与门扇连接紧密,无需额外的密封条补偿结构间隙,从而实现了更优的气密性。现代工艺通过优化内部加强筋的布局,在保持轻量化的同时提升隔音效果。这种结构上的优化,使得钢制门在满足安防需求的同时,能够更好地适应现代住宅对舒适性与静音环境的要求。
生产标准化与资源利用率的优化
一体成型工艺高度依赖自动化生产线,从原材料剪裁到成品下线,大部分环节由机械臂或数控设备完成。这种标准化生产模式大幅降低了人为操作带来的误差,确保了每一扇门的尺寸精度和外观一致性。对于大规模工程项目而言,这种一致性意味着安装效率的提升和售后维护成本的降低。标准化也促进了模具的通用化设计,不同规格的门体可通过更换模具快速切换生产,提高了设备的利用率。
在材料利用方面,数控冲压技术能够根据门体形状优化排样方案,减少边角料的产生。相比传统切割焊接工艺,一体成型减少了金属损耗,降低了原材料成本。同时,由于减少了打磨、焊接等工序,生产过程中的能耗和废气排放也相应降低。这种资源利用率的提升,不仅符合绿色制造的发展趋势,也在长期运营中为企业带来了经济效益与环境效益的双重改善。