普通钢制耐腐蚀冲压成型件的材料基础与选型逻辑 普通钢制冲压件在工业应用中占据重要地位,其耐腐蚀性能的提升往往始于原材料的选择。低碳钢如SPCC或DC01因其良好的延展性成为冲压成型的首选基材,但在潮湿或腐蚀性环境中,未经处理的基材极易发生氧化锈蚀。为了延长工件寿命,制造商通常会在冲压前对板材进行预处理,例如采用冷轧钢板或镀锌钢板作为初始材料。镀锌层不仅提供物理屏障,还能通过牺牲阳极的保护机制延缓
普通钢制耐腐蚀冲压成型件的材料基础与选型逻辑
普通钢制冲压件在工业应用中占据重要地位,其耐腐蚀性能的提升往往始于原材料的选择。低碳钢如SPCC或DC01因其良好的延展性成为冲压成型的首选基材,但在潮湿或腐蚀性环境中,未经处理的基材极易发生氧化锈蚀。为了延长工件寿命,制造商通常会在冲压前对板材进行预处理,例如采用冷轧钢板或镀锌钢板作为初始材料。镀锌层不仅提供物理屏障,还能通过牺牲阳极的保护机制延缓基体金属的腐蚀进程。这种从源头控制腐蚀的策略,比后续表面处理更为经济且效果持久,特别是在汽车底盘件或家电外壳等对结构强度有较高要求的场景中,材料本身的防腐潜力直接决定了最终产品的可靠性。
冲压成型过程中的应力分布与材料微观结构变化同样影响耐腐蚀性。在高强度冲压过程中,金属晶粒可能发生变形或细化,若工艺参数控制不当,局部区域会产生残余应力集中,这些应力集中点往往是腐蚀裂纹萌生的高危区域。因此,在选材阶段需综合考虑材料的屈服强度与延伸率平衡。对于需要后续进行高强度防锈处理的冲压件,通常优先选用经过退火处理的软态钢材,以确保在后续冲压成型中不会出现微裂纹。这些微裂纹即便肉眼不可见,也会在盐雾测试中迅速扩大,导致防锈涂层剥落。因此,材料本身的纯净度与均匀性是确保后续防锈工艺有效性的前提,任何夹杂物或组织不均都会成为腐蚀介质渗透的通道。
高强度防锈工艺中的前处理关键技术
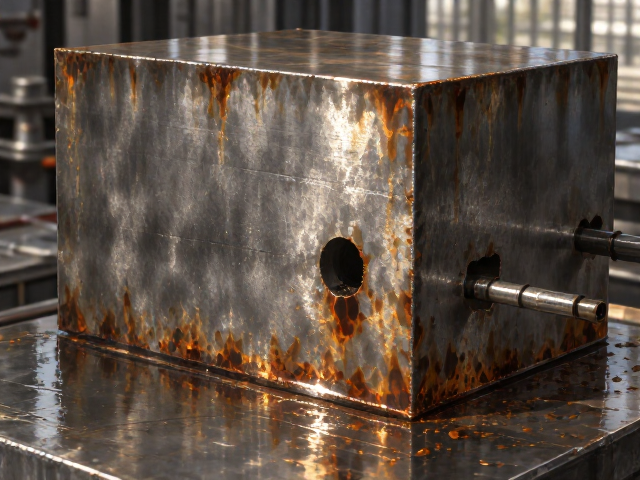
表面前处理是决定防锈涂层附着力的核心环节,直接关乎最终防腐效果的持久性。传统的喷砂或抛丸处理虽能去除氧化皮,但在精密冲压件中应用受限,因其可能改变工件尺寸精度。目前主流的高强度防锈前处理采用化学清洗与磷化相结合的技术路线。化学清洗利用碱性或酸性溶液去除冲压过程中残留的油污、粉尘及微量金属屑,随后通过去离子水冲洗确保表面无残留离子。紧接着进行的磷化处理,是在钢材表面生成一层致密的磷酸盐结晶膜。这层膜不仅增加了表面粗糙度以增强涂层的机械咬合力,其本身的微孔结构还能储存少量防锈油,形成二次防护屏障。磷化膜的厚度通常控制在1至3克/平方米之间,过薄则防护不足,过厚则易导致涂层流平性差,影响外观质量。
除了化学前处理,物理状态的调整同样关键。冲压件在成型后往往存在尖锐边角或毛刺,这些部位在后续涂装过程中容易出现涂层堆积不均或厚度不足的现象,成为腐蚀的突破口。因此,在防锈工艺前需进行去毛刺与倒角处理,确保工件表面过渡平滑。部分高精度要求的冲压件还会采用振动研磨或磁力抛光技术,进一步去除表面微观缺陷。前处理后的工件需严格控制在一定时间内进入下一道工序,避免二次氧化。环境湿度与温度对前处理效果有显著影响,通常要求车间相对湿度低于70%,以防止工件在等待过程中产生返锈。这一系列严格的预处理步骤,为后续高强度防锈涂层的均匀附着奠定了坚实基础,确保防锈体系在复杂工况下的完整性。
高强度防锈涂层的施加与固化机制
高强度防锈涂层的选择与施加工艺直接决定了冲压件的防腐等级。环氧树脂粉末涂料因其优异的附着力、耐化学腐蚀性及机械强度,成为普通钢制冲压件防锈的主流选择。静电粉末喷涂技术利用高压静电场使粉末涂料均匀吸附在接地工件表面,这一过程无需溶剂,环保且涂层厚度可控,通常可达到60至120微米。相较于液态油漆,粉末涂层无流挂现象,边角覆盖能力更强,能有效保护冲压件中易受腐蚀的锐边区域。在固化阶段,加热炉内的温度与时间控制至关重要。典型的固化工艺为180至200摄氏度下保温10至20分钟,使粉末颗粒熔融、流平并发生交联反应,形成致密的三维网络结构。这一结构不仅隔绝了水分与氧气,还具备极高的硬度,能抵抗外部物理冲击,防止涂层破损导致的局部腐蚀。
对于形状复杂或内部腔体较多的冲压件,浸涂或电泳涂装也是常见的高强度防锈手段。电泳涂装利用电场作用使带电涂料粒子定向迁移并沉积在工件表面,其特点是涂层均匀性极佳,即使是深孔或内腔也能形成完整覆盖。电泳漆通常以阴极电泳漆为主,其防腐性能优于阳极电泳,且耐盐雾性能可达1000小时以上。在施加过程中,槽液的pH值、固体份含量及电导率需实时监控,任何波动都可能导致涂层出现针孔或厚度不均。固化后的电泳涂层往往作为底漆使用,后续可叠加喷涂聚氨酯或丙烯酸面漆,以增强耐候性与美观度。这种多层复合涂层体系,通过不同材料特性的互补,实现了从内到外的高强度防护,特别适用于户外暴露或高湿度环境下的工业零部件。
后处理检验与长效防腐性能验证
高强度防锈工艺的成效需通过严格的检验标准进行验证,确保每一批次冲压件符合设计规范。外观检验主要关注涂层表面是否平整、无流挂、橘皮或气泡缺陷,常用目视检查配合标准光源箱进行。对于隐蔽部位或内部结构,则需借助内窥镜或渗透检测技术排查潜在缺陷。厚度测量通常采用磁性测厚仪或涡流测厚仪,非破坏性地检测涂层厚度是否符合预设范围。厚度不均不仅影响美观,更会导致局部防腐能力下降。在功能性测试中,盐雾试验是评估耐腐蚀性能的核心手段。标准中性盐雾试验(NSS)通常持续96至240小时,通过观察试样表面出现红锈的时间及面积比例,量化评估防锈效果。对于要求更高的场景,还会进行循环腐蚀试验,模拟干湿交替、紫外线照射及化学侵蚀等复杂环境,更真实地反映工件在实际使用中的寿命。
除了实验室测试,现场应用数据的反馈也是优化防锈工艺的重要依据。不同工况下的腐蚀速率差异显著,例如沿海高盐雾环境与内陆工业大气环境对涂层的要求截然不同。制造商需根据客户的具体使用场景,调整防锈工艺参数。例如,在海洋工程领域,冲压件可能需要额外的密封处理或更厚的涂层体系。长期跟踪数据显示,经过高强度防锈处理的普通钢制冲压件,其使用寿命较未处理或仅做简单涂漆的工件延长数倍。这种性能提升不仅降低了维护成本,还提高了设备运行的安全性。工艺参数的微调,如固化温度的波动或前处理时间的缩短,都可能对最终防腐效果产生非线性影响。因此,建立标准化的工艺控制流程与实时监控系统,是确保持续输出高质量防锈冲压件的关键,也是应对多样化市场需求的技术保障。