普通钢制冷轧钢板铆接工艺详解 普通钢制冷轧钢板因其表面光洁度高、尺寸精度高以及力学性能均匀的特点,在精密制造领域占据重要地位。铆接作为一种机械连接方式,通过铆钉穿过预制孔并发生塑性变形形成头状结构,从而实现板材间的牢固结合。与焊接或粘接不同,铆接不产生高温热影响区,避免了材料金相组织的改变,这对于对热敏感或需要保持原有强度的冷轧钢板尤为重要。在工艺执行过程中,板材的厚度公差、孔位精度以及铆钉材质
普通钢制冷轧钢板铆接工艺详解
普通钢制冷轧钢板因其表面光洁度高、尺寸精度高以及力学性能均匀的特点,在精密制造领域占据重要地位。铆接作为一种机械连接方式,通过铆钉穿过预制孔并发生塑性变形形成头状结构,从而实现板材间的牢固结合。与焊接或粘接不同,铆接不产生高温热影响区,避免了材料金相组织的改变,这对于对热敏感或需要保持原有强度的冷轧钢板尤为重要。在工艺执行过程中,板材的厚度公差、孔位精度以及铆钉材质的匹配度直接决定了最终接头的承载能力和密封性。
工艺流程通常涵盖预处理、钻孔或冲孔、铆钉植入及成型四个关键阶段。预处理阶段需确保板材表面无油污、氧化皮及锈蚀,以保证铆接后的外观质量及防腐涂层附着力。钻孔环节要求孔径略大于铆钉直径,以容纳铆钉杆部并允许一定的装配误差,通常间隙控制在0.1mm至0.2mm之间。铆钉植入后,通过机械铆接或液压铆接设备施加轴向压力,使铆钉杆部在模具约束下镦粗,填充孔隙并形成第二个铆头。这一过程需严格控制下压行程和压力值,防止过压导致板材分层或欠压导致连接松动。
优势、应用场景与选购指南
冷轧钢板铆接的主要优势在于其优异的抗疲劳性能和可拆卸性。由于铆接过程属于冷加工,未引入残余热应力,接头在交变载荷下的表现优于许多焊接接头。此外,铆接连接允许局部拆卸和更换,便于设备的维护与检修,这在大型结构件或模块化设计中具有显著价值。在抗振动环境下,铆接结构能通过微小的弹性变形吸收振动能量,减少松动风险。相较于螺栓连接,铆接无需额外的螺母和垫圈,结构更紧凑,重量更轻,且不存在螺纹滑牙或松动的问题,特别适合空间受限或对重量敏感的应用场景。
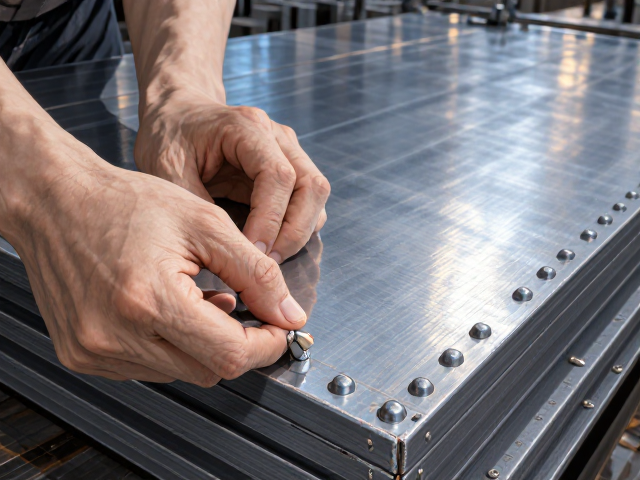
该工艺广泛应用于汽车车身覆盖件、航空航天内饰板、电子机箱壳体以及家用电器外壳等领域。在汽车制造中,冷轧钢板用于车门内板与加强梁的连接,既保证了碰撞安全性,又实现了轻量化设计。在电子设备领域,冷轧钢板机箱通过铆接固定内部支架,提供了良好的电磁屏蔽基础和结构稳定性。选购指南方面,需重点关注铆钉材质与基材的兼容性。对于普通冷轧钢板,通常选用碳钢或不锈钢铆钉,若环境潮湿,建议选用304或316不锈钢铆钉以防止电化学腐蚀。同时,应根据板材厚度选择合适长度的铆钉,确保铆成后铆头高度符合标准,一般要求铆头直径为钉杆直径的1.5倍左右,高度为钉杆直径的0.5至0.7倍。