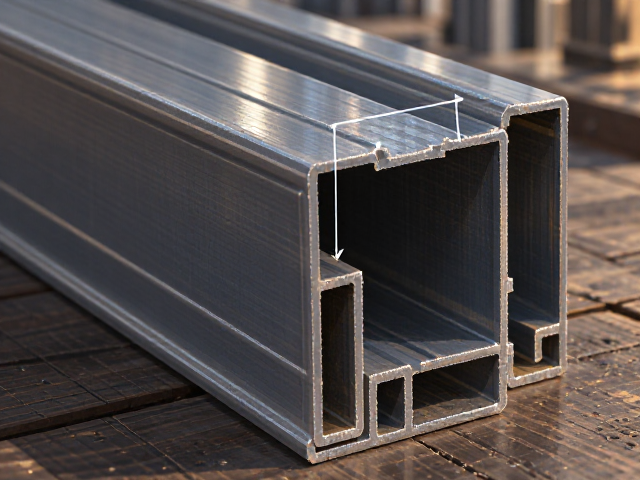
普通钢制型材截面几何尺寸测量的基础原理与工具选择 钢制型材的截面宽度与厚度是决定其力学性能及加工精度的核心物理参数,测量工作的核心在于确保量具的精度等级与被测对象的公差范围相匹配。在工业现场及实验室环境中,游标卡尺因其操作便捷且具备足够的分辨率,常被用于常规尺寸的初步检测,其分度值通常精确至0.02mm或0.05mm,能够满足大多数国标GB/T 706中对于普通热轧型钢尺寸偏差的基础要求。对于精
普通钢制型材截面几何尺寸测量的基础原理与工具选择
钢制型材的截面宽度与厚度是决定其力学性能及加工精度的核心物理参数,测量工作的核心在于确保量具的精度等级与被测对象的公差范围相匹配。在工业现场及实验室环境中,游标卡尺因其操作便捷且具备足够的分辨率,常被用于常规尺寸的初步检测,其分度值通常精确至0.02mm或0.05mm,能够满足大多数国标GB/T 706中对于普通热轧型钢尺寸偏差的基础要求。对于精度要求更高的冷轧型材或精密焊接钢管,则需选用千分尺或更高精度的电子数显卡尺,以减小人为读数误差对最终数据的影响。
测量工具的选择还需考虑型材表面的粗糙度及形状复杂性。若型材表面存在氧化皮或轻微锈蚀,直接使用机械量具接触测量可能导致数据失真,此时需配合清洁工具去除表面异物。对于复杂截面如槽钢、工字钢等,需确保量爪能够垂直贴合测量面,避免倾斜导致的余弦误差。部分高精度检测场景会引入影像测量仪或激光扫描设备,通过光学非接触方式获取截面轮廓,这种方式能有效规避接触式测量可能产生的微小形变,特别适用于薄壁型材或易变形材料的厚度测定,其数据采集效率及一致性显著优于传统手动量具。
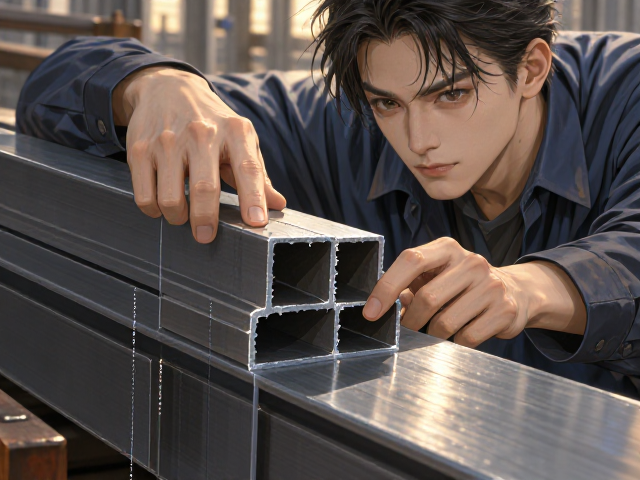
截面宽度测量的标准化操作流程与关键控制点
进行截面宽度测量时,必须严格遵循垂直于型材轴线的横截面进行取样,确保测量位置无局部变形或扭曲。对于矩形或方形钢型材,宽度测量应在距离端部一定距离且无倒角或圆角干扰的平直段进行,通常选取型材中部及两端各一点进行多点测量以评估整体均匀性。操作时,量具的测量面需与型材侧面完全平行,锁紧装置应在轻微阻力下固定,避免过度用力导致型材局部压痕或量具移位。读数时视线应与刻度盘垂直,消除视差影响,对于电子数显设备,需确认归零状态正常,并在稳定后记录数值。
针对带有圆角或倒角的型材,宽度定义通常指两平行侧面之间的最大直线距离,而非包含圆角的总跨度。在实际操作中,需使用游标卡尺的内测量爪或外测量爪准确卡住两平行面的内侧边缘,确保量爪尖端接触点位于面的中心区域,避开边缘因加工产生的毛刺或棱角。对于宽幅较大的H型钢或工字钢,由于跨度较大,量具的刚性不足可能导致中间下沉,此时需采用加长型卡尺或分段测量后累加的方法,并引入水平仪辅助校准量具的水平度,以保证测量基准的准确性。所有测量数据需记录至量具最小分度值的下一位,以体现估读精度。
厚度测量的技术难点解析与无损检测应用
型材厚度的测量往往比宽度测量更具挑战性,特别是对于薄壁型钢或异型截面,量具的测砧形状可能无法完全贴合曲面或窄面。在测量腹板或翼缘厚度时,需确保测砧平面与待测表面平行,对于圆角过渡区域,应避开圆弧部分,选择平面部分进行测量。若型材厚度小于量具测砧厚度,需使用专用的薄片测砧或千分尺的微调装置,确保接触压力恒定。对于高精度要求的场合,推荐使用涡流测厚仪或超声波测厚仪,这些无损检测手段无需接触或仅需极轻接触,即可通过物理信号反射原理计算出材料厚度,有效避免了机械测量对薄壁结构的潜在损伤,且能实现快速连续扫描。
在涉及涂层或镀层的钢制型材中,厚度测量需明确区分基材厚度与总厚度。若标准规定为基材厚度,则需使用磁性测厚仪或涡流测厚仪,依据基材与涂层的磁导率或电导率差异进行分离测量。对于无镀层的热轧型材,表面氧化皮厚度通常不计入有效厚度,测量前需通过钢丝刷或打磨去除表面疏松层,直至露出金属光泽,再进行机械或光学测量。不同标准对有效厚度的定义可能存在细微差异,如GB/T 706与EN 10025在允许偏差上的不同,因此在执行测量任务前,必须明确所依据的具体技术标准,以确保测量结果的可比性与合规性。
测量数据的处理规范与标准偏差判定依据
获取原始测量数据后,需依据相关国家标准进行有效数字修约与偏差计算。通常,测量结果应保留至标准规定的小数位数,如GB/T 706-2016《型钢》中规定尺寸偏差保留至小数点后一位或整数,具体取决于型材规格。计算偏差时,采用实测值减去公称值,所得差值即为实际偏差,需对比标准中规定的允许偏差范围。对于宽度与厚度,标准通常给出正负偏差限值,如±0.4mm或±0.5mm,任何超出该范围的测量结果均判定为不合格。在多批次抽检中,需计算平均偏差与最大偏差,以评估生产过程的稳定性,平均偏差反映系统误差,最大偏差反映随机误差或局部缺陷。
数据记录与归档是质量控制的重要环节,原始记录需包含测量日期、环境温度、量具编号、校准有效期及操作人员信息,以确保数据的可追溯性。在判定合格性时,需注意标准中关于测量不确定度的说明,若实测值接近公差极限,需考虑量具引入的不确定度分量,避免因测量误差导致误判。对于争议样品,应采用更高精度等级的量具进行复测,或送交第三方检测机构进行仲裁测量。所有测量报告应清晰标注所依据的标准号及版本,确保判定依据的时效性与权威性,避免使用已废止的标准进行合规性评估。