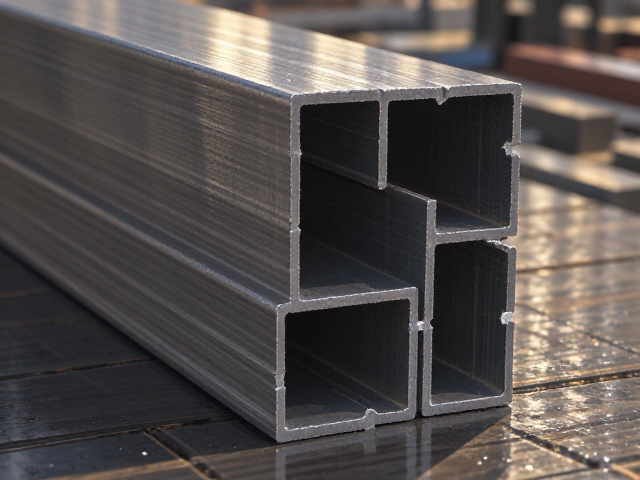
一体成型普通钢制型材截面宽度的定义与制造工艺 一体成型普通钢制型材的截面宽度,是指材料在横截面上沿水平方向的最大线性距离,这一参数直接决定了型材的结构跨度与空间占用率。该工艺通常通过热轧、冷轧或挤压技术实现,金属坯料在模具或轧辊的连续作用下发生塑性变形,最终形成具有固定几何特征的长条状实体。与普通焊接型材不同,一体成型结构消除了焊缝弱点,使得截面宽度的公差控制更为严格,表面连续性也更高,从而在力
一体成型普通钢制型材截面宽度的定义与制造工艺
一体成型普通钢制型材的截面宽度,是指材料在横截面上沿水平方向的最大线性距离,这一参数直接决定了型材的结构跨度与空间占用率。该工艺通常通过热轧、冷轧或挤压技术实现,金属坯料在模具或轧辊的连续作用下发生塑性变形,最终形成具有固定几何特征的长条状实体。与普通焊接型材不同,一体成型结构消除了焊缝弱点,使得截面宽度的公差控制更为严格,表面连续性也更高,从而在力学性能上呈现出均质化的特点。
在工业制造领域,截面宽度的数值并非随意设定,而是依据国家标准及行业通用规范进行系列化生产。常见的普通钢制型材涵盖矩形管、槽钢、角钢等基础形态,其宽度规格往往遵循优先数系,例如常见的100mm、120mm、150mm等整数或半整数规格。这种标准化设计不仅便于模具的通用性开发,也降低了下游加工企业的库存管理成本。实际生产中,轧制力度的微调或挤压模具的内径变化,会直接反映在最终产品的截面宽度上,因此精度控制是衡量生产工艺水平的核心指标之一。
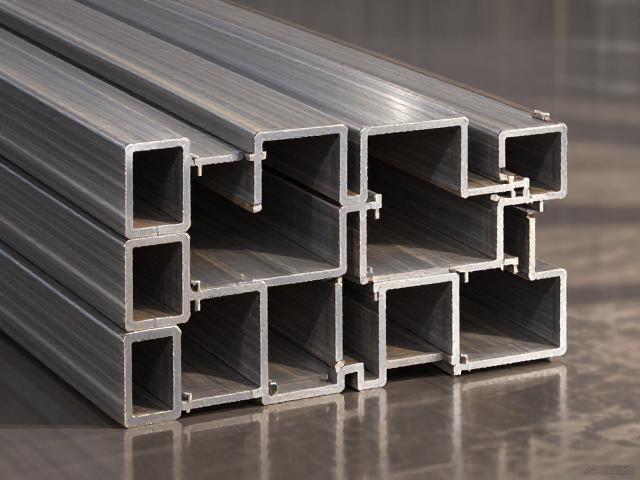
截面宽度对力学性能与结构稳定性的影响机制
截面宽度的变化对型材的抗弯截面模量和惯性矩具有显著影响,这是决定其承载能力的关键物理量。在同等壁厚和材料强度下,增加截面宽度能够非线性地提升型材抵抗弯曲变形的能力。根据材料力学原理,惯性矩与宽度的立方或平方成正比关系(具体取决于截面形状),这意味着宽度的微小增加往往能带来刚度上的大幅跃升。对于需要跨越较大距离或承受集中载荷的结构件而言,选择合适的宽度是确保结构不发生过度挠曲或失稳的首要步骤。
除了静态力学性能,截面宽度还深刻影响型材在动态载荷下的稳定性表现。较宽的截面通常具有更高的回转半径,从而提升构件在受压状态下的抗屈曲能力。在框架结构或支撑体系中,型材的宽度决定了节点连接的复杂程度及受力传递路径。若宽度不足,可能导致局部应力集中,进而引发疲劳裂纹;若宽度过大,则可能因自重增加而抵消部分增益,甚至造成材料浪费。因此,在结构设计阶段,需通过有限元分析或理论计算,精确匹配截面宽度与实际工况需求,以实现力学性能与经济性的最佳平衡。
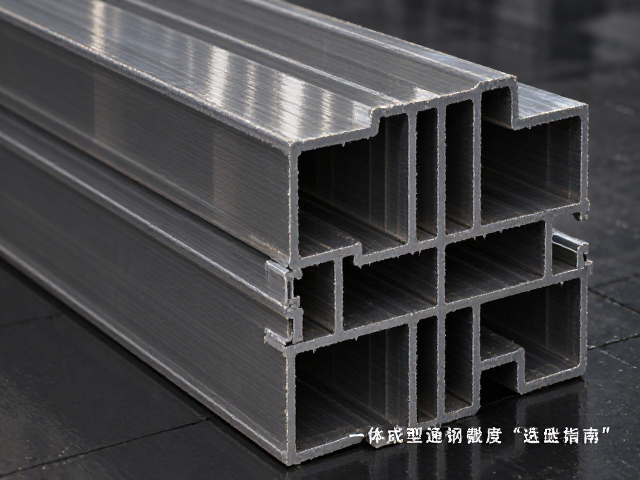
基于应用场景的截面宽度选型逻辑
在建筑钢结构领域,截面宽度的选择需严格遵循荷载计算与跨度要求。对于轻型厂房的檩条或次要支撑构件,通常选用宽度较小的型材以减轻整体结构自重;而在主梁或重型设备基础支架中,则需采用较大宽度的型材以提供足够的支撑刚度。选型过程中,工程师需结合具体的使用环境,如风荷载、雪荷载以及地震作用力,对型材的截面宽度进行校核。同时,还需考虑与其他构件的连接方式,较宽的型材往往能提供更充裕的螺栓孔位或焊接面积,从而增强节点的整体可靠性。
工业设备框架及自动化产线支架对截面宽度的要求侧重于精密性与模块化。在此类应用中,型材宽度需与标准件尺寸相匹配,以便于快速组装与维护。例如,在流水线输送系统的支撑结构中,特定宽度的型材能确保导轨安装的平行度与水平度。此外,考虑到设备运行时的振动特性,选型时还需评估型材宽度对固有频率的影响,避免因共振导致结构损坏。通过参考通用的机械设计手册或行业设计规范,可以获取不同宽度型材在典型工况下的许用载荷表,为选型提供数据支持。
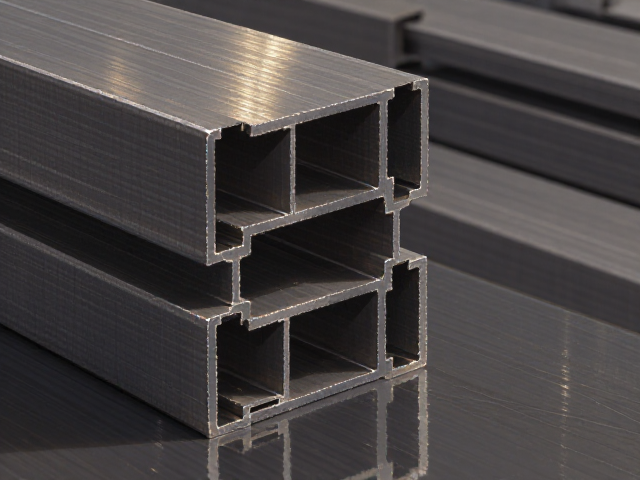
尺寸公差控制与质量检测标准
国家标准对普通钢制型材的截面宽度规定了明确的允许偏差范围,这是保证互换性与装配精度的基础。以常见的热轧型钢为例,其截面宽度的公差通常根据规格大小分级设定,规格越大,允许的绝对偏差值往往相应放宽,但相对偏差率需保持在严格限制内。这些公差标准旨在确保不同批次生产的型材在尺寸上的一致性,避免因尺寸超差导致现场安装困难或结构受力不均。企业在生产过程中需通过在线测宽仪或定期抽样检测,实时监控截面宽度的波动情况,确保产品符合既定标准。
质量检测环节不仅关注名义尺寸的符合性,还需检验截面宽度的均匀性。在型材的全长范围内,截面宽度不应出现明显的局部收缩或膨胀,否则可能暗示内部存在组织缺陷或冷却不均。对于高精度要求的场合,还需检测截面宽度的直线度与平面度,确保型材在三维空间中的几何完整性。通过引入先进的图像识别测量技术或激光扫描设备,可以实现对截面宽度的非接触式高精度测量,从而更高效地识别尺寸异常,提升质量控制效率。这些数据记录也可作为追溯产品质量的重要依据,满足现代制造业对过程控制的高标准要求。