精准诊断门缝过大的核心成因 单开或平开门出现缝隙过大,通常并非单一因素导致,而是安装精度、五金件磨损或门扇变形共同作用的结果。最常见的情况是合页(铰链)松动或下沉,导致门扇重力下坠,从而在底部或侧面产生不规则的宽缝。若门框安装时水平度未校准,长期受力后也会发生位移,使得门扇与门框之间的间隙超出标准范围。此外,老旧住宅中常见的木门受潮膨胀后干燥收缩,或金属门框因外力撞击发生轻微形变,都会直接破坏原
精准诊断门缝过大的核心成因
单开或平开门出现缝隙过大,通常并非单一因素导致,而是安装精度、五金件磨损或门扇变形共同作用的结果。最常见的情况是合页(铰链)松动或下沉,导致门扇重力下坠,从而在底部或侧面产生不规则的宽缝。若门框安装时水平度未校准,长期受力后也会发生位移,使得门扇与门框之间的间隙超出标准范围。此外,老旧住宅中常见的木门受潮膨胀后干燥收缩,或金属门框因外力撞击发生轻微形变,都会直接破坏原有的密封配合,导致视觉上的缝隙变大及实际隔音保温性能的下降。
在动手调整前,必须明确缝隙的具体分布形态。是整体均匀偏大,还是局部如顶部、底部或锁点处明显错位?均匀偏大多源于合页选型过小或安装孔位扩大,而局部错位则往往指向门扇扭曲或门框不平整。使用水平仪检测门框垂直度,以及用塞尺测量不同位置的间隙数值,能精准定位问题源头。例如,若发现门扇下部缝隙明显大于上部,这通常是合页轴心下沉的信号;若侧面缝隙呈梯形分布,则说明门框可能发生了倾斜或门扇发生了剪切变形。只有准确识别这些物理状态,才能选择正确的修复路径,避免盲目操作导致损坏加重。
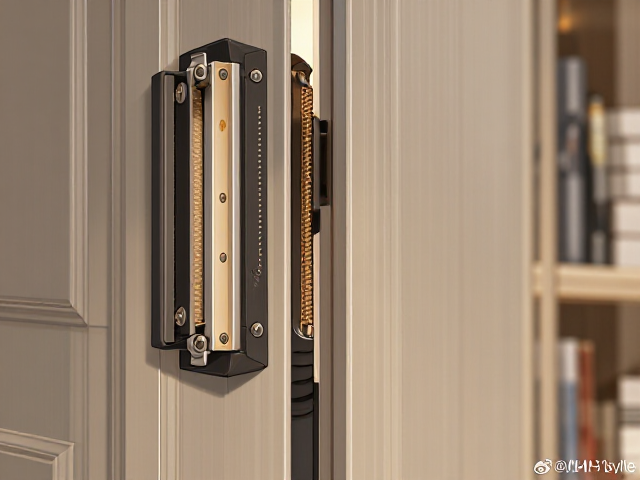
利用合页调节螺丝解决常规间隙
现代门用合页通常具备三维调节功能,这是解决间隙问题最直接且无损的手段。大多数高品质合页侧面或底部设有内六角调节孔,通过旋转这些螺丝,可以微调门扇的前后、左右及上下位置。对于因合页松动导致的下沉缝隙,可使用合适规格的六角扳手,顺时针拧紧合页上的深度调节螺丝,使门扇向上抬起,从而缩小底部缝隙。若侧面缝隙不均,可调节侧面的左右偏移螺丝,使门扇向门框中心靠拢,确保四周间隙均匀且符合建筑规范要求的3-5毫米标准范围。
若合页本身已出现金属疲劳、螺丝孔滑丝或物理损坏,单纯的调节已无法恢复精度,此时需进行硬件更换。拆卸旧合页时,需先卸下门扇重量,避免螺丝崩飞。选购新合页时,务必核对原合页的尺寸、厚度及承重等级,确保新件能匹配门扇重量。安装新合页时,建议使用加长螺丝穿透门框木方直达墙体结构,以增强固定点的抓地力。对于重型门扇,可考虑增加合页数量或升级为承重更强的重型铰链,从根源上消除因五金件强度不足导致的门扇下垂和缝隙扩大问题。
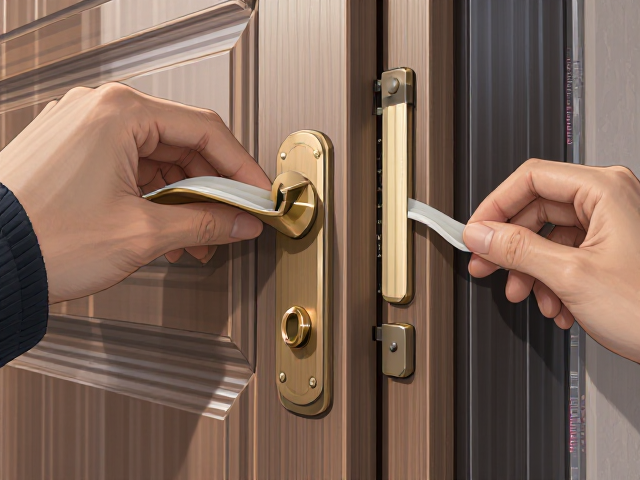
更换密封条重塑门扇贴合度
当机械结构调节至极限,缝隙仍无法完全闭合,或为了提升隔音保温性能时,更换或加装密封胶条是最佳方案。市面上常见的密封条材质包括硅胶、EPDM(三元乙丙橡胶)和TPE,其中EPDM耐候性最佳,硅胶弹性最好,可根据环境温度和耐用需求选择。安装前,需彻底清理门框或门扇上的旧胶条残留及灰尘,确保粘接面干燥平整。对于带有卡槽的门框,直接选用对应截面尺寸的卡入式密封条,沿门框边缘均匀按压嵌入,注意转角处需做45度斜切拼接,以保证连续性和美观度。
若门框无预设卡槽,则需采用背胶式密封条。在粘贴过程中,应先从门框顶部开始,缓慢向下或向两侧推进,避免气泡产生。对于缝隙较大的情况,可选择多道密封设计或加厚型密封条,甚至采用“L”型或“D”型截面,以增强填充能力。安装完成后,关闭门扇测试闭合手感,优质密封条应在门关闭时产生均匀的阻力感,且无明显漏光现象。通过更换高性能密封条,不仅能视觉上填补过大的物理间隙,更能有效阻断空气对流和噪音传播,恢复门窗应有的物理性能。