冲压成型工艺对基材物理特性的要求差异 冲压工艺的核心在于利用模具对板材施加瞬时高压,使其发生塑性变形或分离,这一过程对材料的延展性、屈服强度及回弹率有着严苛的物理要求。普通钢制板材,如冷轧钢板或镀锌钢板,因其金属晶体结构的特性,具备较高的抗拉强度和优异的延展性,能够承受巨大的冲压力而不发生断裂。在高速冲压生产线中,钢材的均质结构确保了受力均匀,使得复杂曲面和深拉伸成型成为可能,且成型后的零件具备
冲压成型工艺对基材物理特性的要求差异
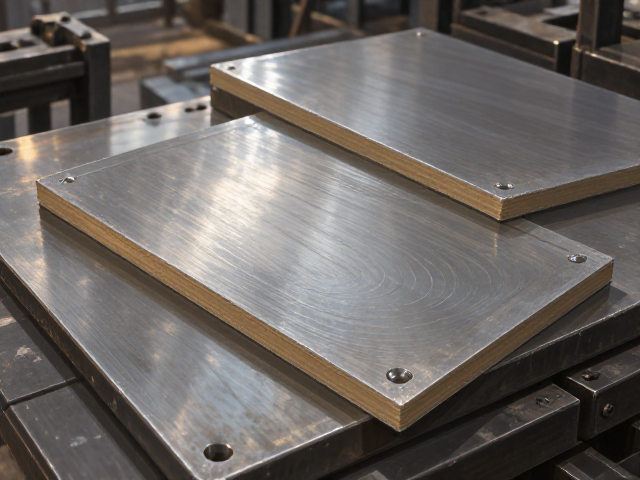
冲压工艺的核心在于利用模具对板材施加瞬时高压,使其发生塑性变形或分离,这一过程对材料的延展性、屈服强度及回弹率有着严苛的物理要求。普通钢制板材,如冷轧钢板或镀锌钢板,因其金属晶体结构的特性,具备较高的抗拉强度和优异的延展性,能够承受巨大的冲压力而不发生断裂。在高速冲压生产线中,钢材的均质结构确保了受力均匀,使得复杂曲面和深拉伸成型成为可能,且成型后的零件具备较高的结构刚性和尺寸稳定性。相比之下,密度板主要由木质纤维或其他植物纤维经热压成型制成,其内部结构呈现各向异性,纤维排列方向决定了其力学性能的强弱。密度板在受到点状或线状的高集中冲压应力时,极易出现纤维断裂、分层或边缘崩缺,因此其适用的冲压压力远低于金属材料,且通常仅限于低压力、浅深度的成型需求,难以应对高强度工业级冲压场景。
材质密度与成型精度及表面质量的关联分析
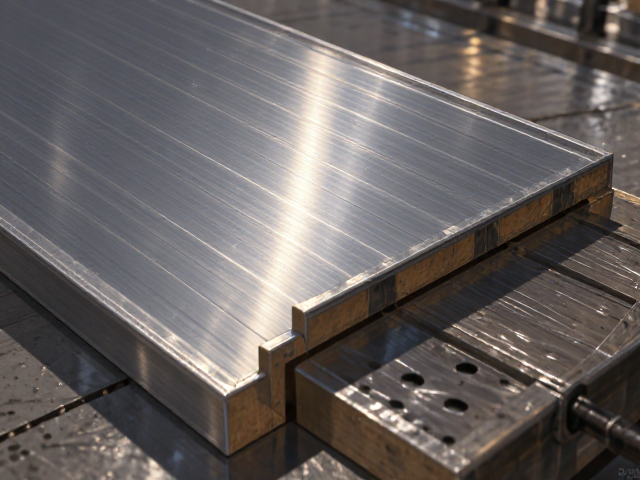
材质密度直接决定了冲压件在脱模后的回弹行为及最终表面的平整度。普通钢板的密度通常在7.85g/cm³左右,高密度的金属基体赋予了材料良好的惯性稳定性和抗变形能力,在冲压完成后,通过合理的模具设计和应力释放处理,能够获得高精度的几何形状和光滑的金属表面,无需额外的表面填充工序即可满足多数工业装配需求。密度板的密度范围较广,常见为中密度纤维板(MDF),其密度通常在0.6-0.8g/cm³之间,较低的密度意味着材料内部存在更多微观孔隙。在冲压过程中,这些孔隙会导致材料在受压时发生非均匀的压缩变形,进而引发成型后的尺寸偏差和表面微裂纹。此外,密度板在冲压边缘往往需要额外的封边或打磨处理以消除毛刺,这增加了后续工序的复杂度,而钢制冲压件则可以直接进入喷涂、电镀或组装环节,减少了中间处理步骤,提升了整体生产效率。
材料微观结构对成型极限与失效模式的影响
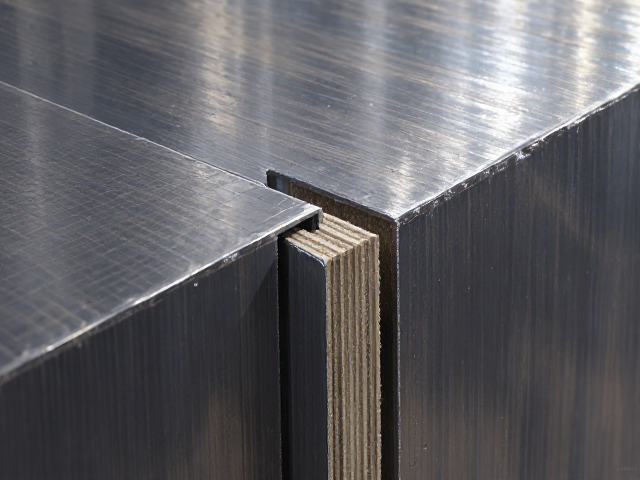
从微观力学角度分析,普通钢板的晶粒结构在冲压变形过程中会发生滑移和再结晶,这种机制允许材料在较大应变下保持完整性,从而实现了较高的成型极限。钢材的屈服平台明显,使得在冲压过程中应力分布相对可控,即使出现轻微的回弹,也易于通过模具补偿进行修正。密度板则由无定形的纤维网络构成,缺乏金属那样的滑移系,其失效模式主要表现为纤维间的粘结力破坏。当冲压深度超过一定阈值,纤维网络无法协调变形,导致材料在凸模或凹模接触面发生撕裂或起皱。这种非线性的力学响应使得密度板的冲压成型窗口极窄,对模具的圆角半径、间隙配合以及冲压速度有着更为敏感的要求。任何参数的微小波动都可能导致废品率显著上升,因此在需要高精度和高一致性的批量生产中,密度板的适用性受到极大限制,而钢板则凭借稳定的微观变形机制,成为大规模自动化冲压的首选基材。
环保属性与后期加工兼容性的实际表现
在成型后的后续处理环节,两种材质展现出截然不同的加工特性。普通钢板具有良好的导电性和导热性,支持焊接、点焊及激光切割等二次加工工艺,且表面经过磷化或钝化处理后,涂层附着力强,耐候性和耐腐蚀性可通过镀锌或喷涂技术显著提升,适应户外或高负荷环境。密度板作为多孔性有机复合材料,不具备导电性,无法进行传统焊接,连接主要依赖机械紧固或胶粘剂。在表面处理方面,密度板吸漆量大,需进行多次底漆封闭以防止起泡,且其耐水性较差,在潮湿环境中易膨胀变形,限制了其在特定环境下的应用。尽管密度板在静音效果和绝缘性能上具有一定优势,但在需要高强度连接、耐高温或高湿环境的冲压件制造中,其后期加工的局限性和耐久性短板使其难以替代钢制板材的核心地位。