材料特性与基础工艺差异 普通钢制精密铸造主要依赖熔模铸造或砂型铸造技术,其核心在于利用高熔点金属在模具中凝固成型。钢材本身具备优异的机械性能,特别是抗拉强度和硬度,这使其在承受高负荷工况时表现稳定。铸造过程中,钢水的流动性相对较差,对浇注温度和模具预热要求较高,容易出现缩孔、气孔等缺陷,因此对工艺控制精度有严苛标准。这种材料特性决定了其在大型、重型零部件制造中的主导地位,如工程机械结构件或重型机
材料特性与基础工艺差异
普通钢制精密铸造主要依赖熔模铸造或砂型铸造技术,其核心在于利用高熔点金属在模具中凝固成型。钢材本身具备优异的机械性能,特别是抗拉强度和硬度,这使其在承受高负荷工况时表现稳定。铸造过程中,钢水的流动性相对较差,对浇注温度和模具预热要求较高,容易出现缩孔、气孔等缺陷,因此对工艺控制精度有严苛标准。这种材料特性决定了其在大型、重型零部件制造中的主导地位,如工程机械结构件或重型机械底座。
人造石精密铸造则属于非金属复合材料成型范畴,通常涉及树脂基体与骨料(如石英砂、花岗岩碎屑)的混合。其工艺路径更接近于模压或真空灌注,而非传统意义上的金属熔炼。人造石材料密度较低,质地均匀,且具备可塑性强的特点,适合制作形状复杂、表面光洁度要求高的中小型构件。由于无需高温熔炼,能耗显著降低,但材料本身的耐热性和极限强度远低于钢材,限制了其在极端环境下的应用范围。
成本构成与经济性分析
从直接材料成本来看,普通钢材价格受国际期货市场波动影响较大,且铸造过程中的金属损耗率较高,通常需预留10%-15%的加工余量。熔模铸造使用的蜡模和陶瓷壳料成本不菲,加上后续的清砂、热处理及机械加工工序,整体制造成本处于中高位。然而,钢材的长使用寿命和可回收性在一定程度上抵消了初期投入,特别是在需要频繁更换易损件的工业场景中,全生命周期成本更具优势。
人造石的原材料成本相对低廉,主要取决于树脂类型和骨料等级。由于成型过程无需高温加热,能源消耗极少,且模具寿命较长,适合大批量标准化生产。然而,人造石制品在后期处理上往往需要额外的打磨和密封工序,以达到预期的表面效果。若涉及高强度定制需求,需添加特殊增强纤维,这将推高材料成本。总体而言,在中小批量且对强度要求不极端的场景下,人造石工艺具备明显的价格竞争力。
强度指标与力学性能对比
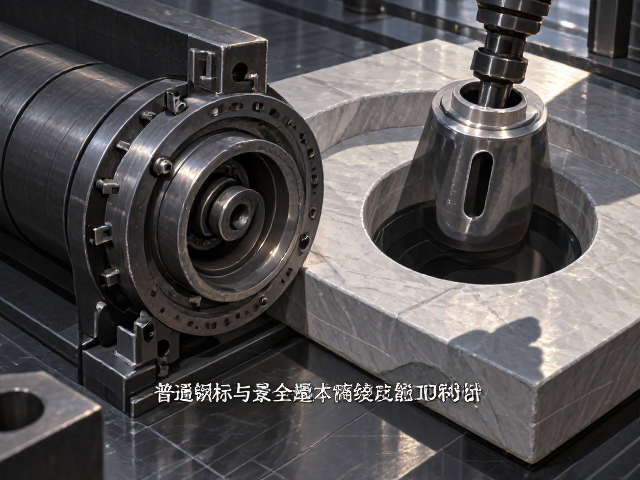
在抗压与抗拉强度方面,普通钢制铸件表现出显著优势。典型结构钢的抗拉强度可达400-600 MPa,屈服强度也在相应区间,能够承受巨大的冲击载荷和动态应力。经过热处理后,其硬度和耐磨性进一步提升,适用于矿山机械、船舶配件等高应力环境。钢材的韧性使其在低温环境下仍能保持较好的抗断裂能力,不易发生脆性失效。
人造石材料的力学性能则呈现各向同性特征,但整体强度远低于金属。其抗压强度通常在100-300 MPa之间,具体数值取决于树脂配比和固化程度,但抗拉强度往往不足钢材的十分之一。人造石在受到突然冲击时容易发生崩边或断裂,缺乏延展性。此外,其热膨胀系数与金属差异巨大,在高温或温差剧烈变化的环境中,容易出现内部应力集中,导致微裂纹产生,影响长期结构稳定性。
适用场景与技术局限性
普通钢制精密铸造广泛应用于重工业领域,如汽车零部件、液压缸体、泵阀外壳及大型结构支撑件。这些场景要求部件具备极高的可靠性、耐疲劳性和抗腐蚀能力(可通过表面处理增强)。对于需要焊接、机加工或承受高压高温的工况,钢材是唯一可行的选择。其局限性在于重量较大,且在复杂曲面造型上受到模具脱模限制,难以实现极致的轻量化设计。
人造石精密铸造则多见于建筑装饰、卫浴设施、实验室台面及轻型结构件领域。其优势在于色彩丰富、纹理可控及无缝拼接能力,满足美学需求。在需要隔音、保温或绝缘的场合,人造石也是理想选择。然而,其不适用于承重结构、高温设备或高频振动环境。随着复合材料技术的发展,部分高强度人造石开始尝试用于家具五金或小型机械外壳,但始终无法替代钢材在核心受力部件中的地位。